

Se hai mai passato ore a risolvere problemi relativi al movimento irregolare della macchina utensile, all'usura prematura degli attuatori lineari o alle vibrazioni inspiegabili in una catena di montaggio automatizzata, probabilmente ti sei imbattuto nello stesso colpevole nascosto: viti a ricircolo di sfere disallineate. In qualità di fornitore di viti a ricircolo di sfere che lavora con team di produzione nei settori aerospaziale, automobilistico e dei dispositivi medici, ho visto in prima persona come anche un piccolo errore di allineamento, inferiore a 0,1 mm su una corsa di 1 metro, possa trasformare un sistema lineare perfettamente funzionante in una fonte costante di tempi di inattività. In questo post analizzerò la scienza dell'allineamento delle viti a ricircolo di sfere, le migliori pratiche passo passo e gli errori comuni commessi anche dai tecnici esperti, oltre al modo in cui il nostro team di [Nome della nostra azienda] supporta i clienti per ottenere sempre risultati corretti.

Perché l'allineamento è più importante di quanto pensi
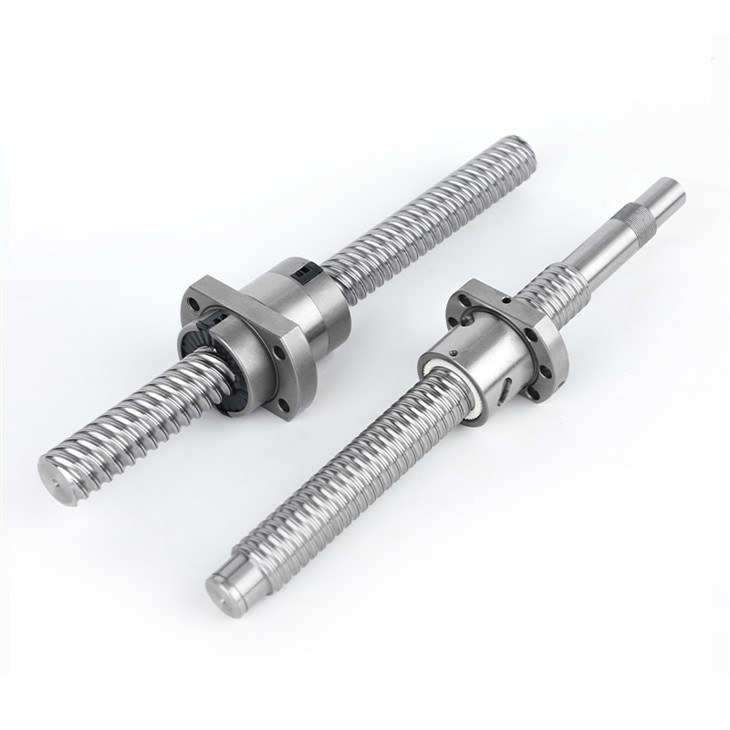
Cominciamo dalle nozioni di base: una vite a ricircolo di sfere è un attuatore lineare di precisione che converte il movimento rotatorio di un motore o di un riduttore in movimento lineare per carichi che vanno dalle minuscole testine pick-and-place di circuiti stampati alle tavole di presse per stampaggio da 10 tonnellate. Le sue prestazioni principali si basano sulla perfetta interazione tra l'albero della vite, i cuscinetti a ricircolo di sfere e la chiocciola. Quando si verifica un disallineamento, le sfere che scorrono tra la vite e la chiocciola subiscono una distribuzione del carico non uniforme. Invece di rotolare dolcemente lungo la pista elicoidale rettificata di precisione, raschiano, si incastrano o saltano, causando tre problemi critici: usura accelerata che riduce la durata della vite a ricircolo di sfere del 50% o più, precisione di posizionamento ridotta (fondamentale per applicazioni come la fresatura CNC in cui un errore di 0,05 mm può rovinare una parte) e una maggiore generazione di calore che può danneggiare le guarnizioni di grasso o surriscaldare i componenti del motore.
Il disallineamento rientra quasi sempre in due categorie: disallineamento angolare (dove l'albero della vite devia di un angolo dall'asse del motore collegato o dell'albero di carico) e disallineamento parallelo (dove i due alberi sono sfalsati orizzontalmente o verticalmente senza deviazione angolare). Nelle installazioni del mondo reale, si tratta quasi sempre di un mix di entrambi, quindi il processo di allineamento deve affrontarli entrambi per essere efficace.
Preparazione pre-installazione: raccogli gli strumenti e il contesto giusti
Prima ancora di collegare una vite a ricircolo di sfere alla tua macchina, ci sono due passaggi non negoziabili per prepararti al successo: verificare il modello della vite a ricircolo di sfere e ispezionare l'usura dei componenti. Innanzitutto, conferma di avere la vite a ricircolo di sfere corretta per la tua applicazione. Ad esempio, un router CNC ad alta precisione potrebbe richiedere un'unità compatta e ad alta velocità come laVite a ricircolo di sfere SFU1604con un cavo da 4 mm, mentre una pressa per stampaggio a iniezione per impieghi gravosi necessita di un'opzione robusta e ad alto carico come laVite a ricircolo di sfere SFU6310con mina da 10 mm e diametro maggiore. Se stai adattando una macchina più vecchia, ricontrolla che la flangia del motore e la staffa di montaggio siano compatibili con la lavorazione delle estremità della vite a ricircolo di sfere: le superfici di montaggio non corrispondenti sono una delle cause più comuni di disallineamento prevenibile.
Successivamente, ispezionare tutti i componenti per individuare eventuali segni di usura che potrebbero distorcere le misurazioni di allineamento. Un albero della vite piegato, un accoppiamento del motore usurato o un piedino di montaggio corroso annulleranno le letture, indipendentemente dall'attenzione con cui si regola. Consiglio sempre di eseguire un controllo rapido: ruotare manualmente l'albero della vite (con l'alimentazione scollegata) e osservare eventuali irregolarità o gioco nel dado. Se noti un legame, è un segno che qualcosa non va prima ancora di iniziare l'allineamento.
Processo di allineamento passo dopo passo (comprovato per applicazioni industriali e di automazione)
Dopo aver verificato che le parti siano in buone condizioni, segui questa procedura passo passo per allineare la vite a ricircolo di sfere. Ho utilizzato questo flusso di lavoro su qualsiasi cosa, dalle configurazioni di automazione di piccoli laboratori alle linee di produzione a 5 assi, e fornisce costantemente risultati accurati e duraturi.
1. Impostare gli assi di riferimento con un comparatore
Il fulcro di qualsiasi processo di allineamento è l'utilizzo di un comparatore per misurare le deviazioni da una vera linea retta. Montare il comparatore sul dado della vite a ricircolo di sfere (o su un dispositivo collegato al telaio della macchina, a seconda della configurazione) e posizionare la sonda dell'indicatore contro il diametro esterno dell'albero della vite o la faccia dell'accoppiamento dell'albero del motore. Per la maggior parte delle installazioni, ti consigliamo di effettuare le letture in due punti: 1) l'estremità della vite vicino al supporto del motore e 2) l'estremità opposta della vite vicino al blocco portante.
Inizia azzerando il comparatore su un'estremità della vite. Quindi, ruotare lentamente l'albero della vite di un giro completo, effettuando una lettura a 0 gradi, 90 gradi, 180 gradi e 270 gradi. Se l'indicatore mostra un'oscillazione costante, si tratta di un disallineamento angolare. Se le letture nella parte superiore e inferiore dell'albero sono diverse mentre sinistra e destra sono uguali, si tratta di un offset parallelo. Ad esempio, se le tue letture mostrano una differenza di 0,2 mm tra la parte superiore e inferiore dell'albero all'estremità del motore e una differenza di 0,05 mm all'estremità del carico, dovrai regolare sia le impostazioni angolari che quelle parallele.
2. Regolare le staffe di montaggio per correggere le deviazioni
Una volta misurato il disallineamento, è il momento di apportare piccole modifiche incrementali alle staffe di montaggio. La maggior parte dei supporti per viti a ricircolo di sfere industriali dispone di uno spessore tra il piede di montaggio e il telaio della macchina per regolare l'offset parallelo e fori di montaggio asolati per regolare l'allineamento angolare. La chiave qui è apportare piccole modifiche: non tentare mai di fissare un offset di 0,3 mm in un unico grande spostamento; regolare con incrementi di 0,05 mm e ricontrollare dopo ogni modifica.
Ad esempio, se l'offset parallelo all'estremità del motore è 0,2 mm verso il basso, aggiungi uno spessore di 0,2 mm sulla parte superiore della staffa di montaggio del motore. Se la vite è angolata di 0,1 gradi a destra all'estremità del carico, allentare i bulloni di montaggio e spostare la staffa dell'estremità del carico di 0,1 mm a sinistra, quindi serrare nuovamente i bulloni (assicurarsi di serrarli secondo le specifiche del produttore per evitare che si spostino in seguito). Tieni presente che un serraggio eccessivo dei bulloni di montaggio può distorcere la staffa o piegare l'albero della vite, quindi segui i valori di coppia per il tuo modello specifico di vite a ricircolo di sfere, per unità ad alto carico comeVite a ricircolo di sfere SFU6310, i valori di coppia saranno più elevati rispetto a quelli delle unità di precisione più piccole come la vite a ricircolo di sfere SFU1604.
3. Convalidare l'allineamento lungo la corsa completa
Un errore comune commesso dai tecnici è controllare l'allineamento solo nei punti finali della vite, ma il disallineamento può cambiare lungo la lunghezza della corsa se l'albero della vite è leggermente piegato. Dopo aver regolato il supporto, far scorrere il dado per tutta la sua corsa completa (ad esempio, se si utilizza una vite con una corsa di 1000 mm, spostare il dado dalla posizione completamente estesa a quella completamente retratta) ed effettuare letture a intervalli di 100 mm. Ciò consentirà di rilevare eventuali deviazioni a metà corsa che i controlli del punto finale non rilevano. Per applicazioni a corsa lunga, come quelle che utilizzano aVite a ricircolo di sfere SFE 4040con un diametro di 40 mm e un passo di 40 mm per movimenti lineari pesanti, i controlli di allineamento a metà corsa sono particolarmente critici perché gli alberi più lunghi sono più inclini a piegarsi sotto carico.
4. Proteggi e blocca tutte le regolazioni
Una volta che le letture di allineamento rientrano nella tolleranza consigliata dal produttore (la maggior parte delle applicazioni di precisione richiedono meno di 0,05 mm di deviazione totale sull'intera corsa), è il momento di bloccare tutte le regolazioni. Stringere nuovamente tutti i bulloni di montaggio secondo uno schema incrociato per garantire una pressione uniforme, quindi controllare il quadrante un'ultima volta per confermare che le letture non si sono spostate. Se hai utilizzato lo spessore per correggere l'offset parallelo, assicurati che gli spessori siano ben posizionati e non sporgano oltre il bordo del supporto, poiché ciò potrebbe interferire con il movimento del dado.
Errori comuni di allineamento da evitare
Anche se segui i passaggi precedenti, piccoli passi falsi possono compromettere il tuo lavoro. Ecco gli errori che vedo più spesso come fornitore di viti a ricircolo di sfere:
- Ignorando la dilatazione termica: Le viti a ricircolo di sfere si espandono durante il funzionamento, soprattutto nelle unità ad alta velocità o con carico elevato. Se la macchina funziona a 50°C sopra la temperatura ambiente, l'allineamento si sposterà di circa 0,1 mm per metro di lunghezza della vite. Per applicazioni con temperature operative elevate, lasciare una piccola quantità di gioco finale (da 0,2 mm a 0,5 mm) sull'estremità fissa della vite per consentire l'espansione e regolare l'allineamento per tenere conto di questo spostamento previsto.
- Utilizzo di raccordi vecchi o usurati: Un giunto flessibile è progettato per assorbire piccoli disallineamenti, ma si usura nel tempo. Se il giunto presenta crepe, gioco o ha più di 5 anni, sostituirlo prima di allineare i giunti usurati con vite a ricircolo di sfere maschererà il disallineamento durante i controlli iniziali e lo farà peggiorare nel tempo.
- Allineare la vite solo a macchina fredda: Come ho detto prima, i cambiamenti termici influenzano l'allineamento. Se allinei una macchina quando fa freddo, quando si riscalda durante il funzionamento, la vite si espanderà e si sposterà. Per le applicazioni critiche, allineare la macchina dopo averla utilizzata per 30 minuti per raggiungere la temperatura operativa oppure regolare le specifiche di allineamento per tenere conto dell'espansione termica.
- Trascurando il disallineamento del lato carico: La maggior parte dei tecnici si concentra solo sull'allineamento del motore alla vite a ricircolo di sfere, ma il disallineamento tra la vite a ricircolo di sfere e il carico che muove è altrettanto importante. Ad esempio, se stai spostando un tavolo pesante, il disallineamento tra il dado e le guide lineari del tavolo causerà inceppamenti. Effettuare sempre le letture alla connessione dell'estremità del carico, non solo all'estremità del motore.
Come mantenere l'allineamento a lungo termine
L'allineamento non è un compito da effettuare una volta sola: deve essere controllato regolarmente, soprattutto se si utilizza la macchina 24 ore su 24, 7 giorni su 7 o si esegue la manutenzione ordinaria. Raccomando un controllo di allineamento trimestrale per le macchine ad alta produzione e controlli annuali per le configurazioni a basso volume. I segni che l'allineamento è cambiato includono un aumento del rumore proveniente dal sistema lineare, un maggiore assorbimento di corrente del motore, una ridotta precisione di posizionamento o un'usura prematura delle guarnizioni del grasso o delle piste.
Se noti uno di questi segni, inizia controllando eventuali problemi evidenti come accoppiamenti usurati o bulloni di montaggio allentati prima di riallineare. Per le applicazioni soggette a carichi d'urto pesanti (come le presse per stampaggio), allineare dopo qualsiasi cambio di attrezzatura o sostituzione di parti che potrebbero influire sul carico.
Considerazioni finali e passaggi successivi
In fin dei conti, il corretto allineamento della vite a ricircolo di sfere è un mix di misurazioni accurate, attenzione ai dettagli e comprensione di come funziona il modello specifico di vite a ricircolo di sfere. Sia che utilizziate un'unità di precisione compatta come la vite a ricircolo di sfere Sfu 2505 per l'automazione di laboratorio o un'unità industriale a carico elevato come laVite a ricircolo di sfere SFU5010per la produzione pesante, prendersi il tempo necessario per ottenere il giusto allineamento farà risparmiare tempi di inattività, ridurrà i costi di manutenzione e prolungherà la durata dell'intero sistema lineare.
Se stai lavorando su una nuova applicazione o stai risolvendo problemi di allineamento su una macchina esistente, il nostro team è qui per aiutarti. Non forniamo solo viti a ricircolo di sfere di alta qualità: forniamo supporto tecnico per aiutarvi a selezionare il componente giusto e installarlo correttamente, in modo da poter ottenere il massimo dal vostro sistema. Contatta il nostro team per discutere le tue esigenze, testare la tua configurazione attuale o saperne di più sulle viti a ricircolo di sfere più adatte al tuo progetto.
Riferimenti
- Bolton, W. (2017).Attuatori lineari meccanici: progettazione, selezione e applicazione. Stampa industriale.
- Associazione americana dei produttori di ingranaggi (AGMA). (2020).Standard di allineamento per sistemi di movimento lineare. Pubblicazione AGMA 201.
- Sala, AS (2019).Tecnologia delle viti a ricircolo di sfere di precisione per sistemi di automazione. Stampa CRC.
- Organizzazione internazionale per la standardizzazione (ISO). (2018).ISO 3408: Viti a ricircolo di sfere – Vocabolario e designazione. ISO.
- Smith, JD (2021).Manutenzione preventiva per sistemi di movimento lineare. Rivista di manutenzione industriale, 45(3), 22-28.